新闻列表
联系方式
武汉安德热处理设备有限公司
销售热线:18971164505 13627269862
售后热线:13554277385 13036158265
传 真:027-82353301
邮 编:430012
地 址:武汉市江岸区黑泥湖工业园31号
渗氮炉冷却阶段的门道:随炉冷却与快冷如何取舍?
信息来源:https://whadd.com/ 作者:离子氮化炉公司 发布时间:2026-10-19 08:59
在金属热处理的渗氮工艺环节,很多操作人员会把注意力集中在前期的升温、保温渗氮过程上,却常常忽略渗氮炉后续的冷却阶段。实际上,渗氮完成后的冷却过程,直接影响工件表层渗氮层的相组成、内应力分布和实际的力学表现,随炉冷却和快冷两种不同的冷却方式,会让同批次渗氮处理的工件得到完全不同的状态,理清其中的取舍逻辑,才能让渗氮工艺的结果更适配工件的实际使用需求。
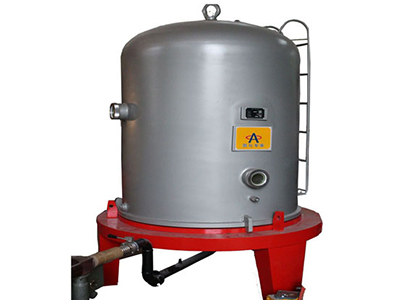
随炉冷却是渗氮工艺中应用非常广泛的冷却方式,它的操作逻辑相对简单:当渗氮保温阶段完成后,直接切断加热系统,让工件和炉腔一同在封闭环境下自然降温,不需要额外引入强制冷却介质。整个冷却过程中,工件的温度下降速度非常平缓,不同部位的温度梯度很小,不会因为急冷产生过大的热应力,对于那些形状复杂、截面厚度差异大,或是刚性较差容易发生形变的高精度工件来说,能大幅降低冷却过程中出现开裂、形变超差的概率。同时,缓慢的冷却过程也能让渗氮层的组织转变充分进行,对于部分需要表层获得稳定化合物层的工件来说,能得到符合预期的渗氮层组织结构。但这种冷却方式的不足也很明显,整个冷却周期很长,单炉的周转效率偏低,长时间在特定温度区间停留,部分钢材的渗氮层表层可能出现脆性相析出的情况,影响表层的韧性表现。
快冷是在渗氮保温完成后,通过向炉腔内通入冷却介质,或是开启配套的强制冷却循环系统,让工件在短时间内快速通过高温到低温的关键温度区间。这种冷却方式可以大幅缩短单炉的生产周期,提升设备的周转利用率,同时快速的温度下降能防止渗氮层中脆性相的析出,让渗氮层获得韧性更好的组织状态,减少表层的脆性开裂倾向。不过快冷的操作门槛相对更高,如果冷却速度控制不当,工件内外产生过大的温差,就会在内部形成很高的热应力,对于部分形状复杂、存在尖角、薄壁结构的工件,很容易出现形变超差甚至开裂的问题。同时,快冷过程中如果冷却介质的纯净度管控不到位,还可能让工件表面出现氧化色,影响后续的表面外观状态。
两种冷却方式的取舍,核心要围绕工件的材质、结构特点和实际使用需求展开。对于含有合金元素较多的合金钢工件,或是形状复杂、精度要求高的高精度零件,优先选择随炉冷却的方式,优先保证工件的形变量控制在合格范围内,避免冷却过程中出现开裂报废。对于结构简单、截面均匀,对表层韧性要求较高的工件,就可以选择适配的快冷工艺,在控制好冷却速度的前提下,缩短生产周期,同时获得韧性更优的渗氮层组织。很多有经验的热处理操作人员,还会采用分段冷却的过渡方案,在容易产生热应力的高温区间先采用较慢的冷却速度,等工件整体温度均匀下降到一定区间后,再调整冷却节奏提升降温速度,兼顾形变量控制和渗氮层的性能需求。
在实际生产中,没有通用的冷却方案可以适配所有工件,操作人员需要结合过往的工艺经验,针对不同批次的工件提前做好工艺验证,逐步调整冷却过程的参数,才能找到适配的冷却节奏,平衡好产品品质和生产周转效率的关系。

武汉安德热处理设备有限公司
销售热线:18971164505 13627269862
售后热线:13554277385 13036158265
传 真:027-82353301
邮 编:430012
地 址:武汉市江岸区黑泥湖工业园31号
鄂ICP备11015697号-1
流量统计
扫一扫立即咨询